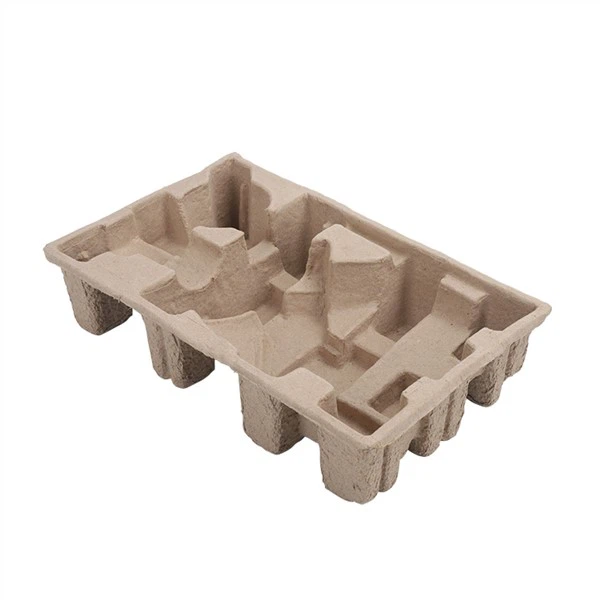
一, Nauka o materijalima: sinergijsko poboljšanje prerade vlakana i agenasa za ojačavanje.
1. Kontrola oblika vlakana: tehnološka revolucija od rezanja do usitnjavanja
Čvrstoća oblikovanja pulpe najviše je određena oblikom vlakana. Standardni postupak pulpiranja čini kostur labavim previše rezanjem vlakana. S druge strane, viskozno pulpiranje srednjih i dugih vlakana čini područje vodonične veze između vlakana mnogo većim podešavanjem koncentracije pulpe (4-6%) i stepena razdvajanja vlakana. Na primjer, kompanija u provinciji Shandong koja proizvodi elektronsku ambalažu koristila je dinamički model pulpe kako bi optimizirala specifičnu potrošnju energije celuloze četinara na 250 kWh/T. To je učinilo papir 15% jačim i 8% jeftinijim za izradu, što je bila dvostruka optimizacija snage i cijene.
2. Enhancer System: Promjena iz jedne formule u složenu formulu
Pojačivači čine stvari jačim na dva načina: hemijskim povezivanjem i fizičkim punjenjem. Kationski škrob stvara mrežnu ljepljivu strukturu privlačenjem kationskih grupa i negativnih naboja na površinu vlakana elektrostatičkim silama. Doza od 1-2% može učiniti proizvod 30% čvršćim. Modernije formulacije kompozitnih aditiva, uključujući 0,2% AKD agensa, 1% kationskog škroba, 0,5% PVA, 0,6% CMC i 9% nano SiO ₂ disperzije, mogu učiniti međuslojno vezivanje jačim za 92%, što rješava problem gubitka praha. Tehnologija mikrokapsula natrijum bikarbonata obložena epoksidom- također stvara mikroporoznu strukturu oslobađanjem plina. To ga čini jačim, a istovremeno je laganim, što ga čini savršenim za amortizaciju-elektronike vrhunske klase.
2, Optimizacija procesa: prelazak sa pokušaja i grešaka na točnu kontrolu parametara
1. Proces mljevenja je savršen balans između određene potrošnje energije i SEL.
The amount of fibre pulverisation is directly related to the grinding strength. The main measure is specific energy consumption (KWh/T). For coniferous wood pulp, the best range is 250KWh/T, while for broad-leaved wood pulp, it is 80KWh/T. If the original grinding disc design cuts too many fibres, you can switch to shallow tooth wide groove grinding discs (like the 2.4/2.8/6.1 tooth type). You can also get precise control of fibre broom and cutting by optimising the specific edge load (SEL) (1.65J/m for coniferous wood pulp and 0.5J/m for broad-leaved wood pulp). For instance, a southern company used a graded grinding method to separate long fibres (concentration >10%) od malih vlakana (koncentracija 4,55%). Ovo je učinilo proizvod 20% čvršćim.
2. Kalupljenje i sušenje: upravljanje temperaturom i vlagom u realnom vremenu
Kako se vlakna ne bi širila neravnomjerno, morate paziti na temperaturu i vlažnost suspenzije tokom koraka oblikovanja. Procedura pulpiranja vrućom vodom poboljšava rad pojačavača krutosti podizanjem temperature suspenzije (60-80 stepeni), što smanjuje količinu potrebnih aditiva za 15%. Procesom sušenja treba upravljati u koracima. U prvom koraku, temperatura bi trebala biti manja od 90 stepeni kako se površinska vlakna ne bi prebrzo osuše i ne postanu lomljiva. U drugom koraku, temperatura bi trebala biti između 150 i 170 stepeni kako bi se vodonična veza stvrdnula. Ako trebate da vaši proizvodi budu zaista{11}otporni na vlagu, trebate održavati temperaturu sušenja između 50 i 60 stepeni kako bi se pojačivači{14}}otpornosti na vlagu postavili.
3. Oblikovanje vrućim presovanjem: pravi pritisak i vrijeme
Metoda vrućeg presovanja mijenja način na koji su vlakna raspoređena korištenjem visokog tlaka i visoke temperature. Nepropusnost proizvoda može se povećati za 25% upotrebom kombinacije od 180-200 stepeni, 0,4-0,6 MPa i 30-50 sekundi. Greška ravnosti površine je manja od 0,1 mm. Na primjer, kompanija koja proizvodi ambalažu za mobilne telefone koristi CNC preciznu mašinsku obradu kalupa za vruće prešanje i sisteme povratne informacije o pritisku u realnom vremenu kako bi smanjila količinu otpada sa 8% na 0,5% i povećala dnevni kapacitet proizvodnje po liniji za 30%.
3, Nadogradnja opreme: od standardizacije do modularnosti u proizvodnim inovacijama
1. Modularna proizvodnja: dvostruka garancija preciznosti i stabilnosti
Modularni dizajn osigurava tačnost blokova obradom različitih funkcionalnih modula (kao što su jedinice za oblikovanje i jedinice za vruće prešanje) odvojeno koristeći CNC preciznu tehnologiju. Zatim uklanja naprezanje metala kroz tehnike livenja visoke stabilnosti (kao što je duktilno gvožđe QT-50). Na primjer, modularna proizvodna linija određenog dobavljača opreme smanjila je vrijeme potrebno za otklanjanje grešaka za 60%, učinila da oprema traje više od 10 godina i olakšala brzu promjenu kalupa kako bi se zadovoljile potrebe različitih vrsta proizvodnje.
2. Pametna detekcija: od ručnog uzorkovanja do potpune sljedivosti procesa
Uz upotrebu laserskih skenera i AI sistema za vizuelnu inspekciju, sada je moguće pratiti varijacije veličine proizvoda (preciznost ± 0,05 mm) i površinske nedostatke (kao što su neravnine i pukotine) u realnom vremenu. Korištenjem MES sistema za upoređivanje i analizu podataka o proizvodnji sa nalazima inspekcije kvaliteta, određena kompanija je uspjela smanjiti stopu kvarova sa 2% na 0,3%. To im je također omogućilo praćenje proizvodnih serija i poboljšanje parametara procesa.
4, Industrijska praksa: od tehnološkog proboja do obimne primjene
Slučaj 1: Lenovo namjera da koristi plastiku umjesto metala
Lenovo će 2022. početi da zamjenjuje plastične jastučiće u pakovanju laptopa sa kalupima od pulpe. Ovo će paket učiniti jačim i preciznijim korištenjem sljedećih tehnoloških kombinacija:
Optimizirajte omjer vlakana tako što ćete povećati postotak dugih vlakana za 30% kako biste stvorili skeletnu strukturu. Koristite mehaničku pulpu visoke metle (TMP) da poboljšate stepen isprepletenosti vlakana.
Korištenje Enhancera: Dodavanje 0,2% PAM otopine za stvaranje strukture mrežne membrane smanjuje gubitak čipova za 86%.
Poboljšanje procesa vrućeg presovanja: Proizvod je 20% čvršći sa kombinacijom 180 stepeni, 0,5 MPa i 40 sekundi, a greška ravnosti površine je manja od 0,08 mm.
Lenovo je do 2024. godine potpuno zamijenio ambalažu od pulpe. Ovo je smanjilo troškove isporuke jednog laptopa za 15% i povećalo zadovoljstvo kupaca za 12%.
Slučaj 2: Appleova nova ideja za estetiku vlakana
Pakovanje za Apple Beats Studio Pro slušalice se sastoji od 100% materijala na bazi vlakana-(bambusova vlakna i vlakna šećerne trske). To ga čini snažnim i preciznim u isto vrijeme korištenjem sljedećih tehnologija:
Poboljšanje nanoceluloze: Dodavanje nanoceluloze (50-100 nm u prečniku) čini materijal 50% jačim u napetosti, što je ono što preciznim instrumentima treba da bi ispravno radili;
Dizajn mikroporozne strukture: ćelije saća od 0,3 mm se koriste za pregrađivanje regiona, što smanjuje stopu oštećenja delova sa 8% na 0,3% tokom testiranja pada.
Modularna proizvodnja: Upotreba CNC kalupa za preciznu mašinsku obradu garantuje da je veličina pakovanja tačna do ± 0,05 mm, što olakšava sastavljanje sa proizvodom.